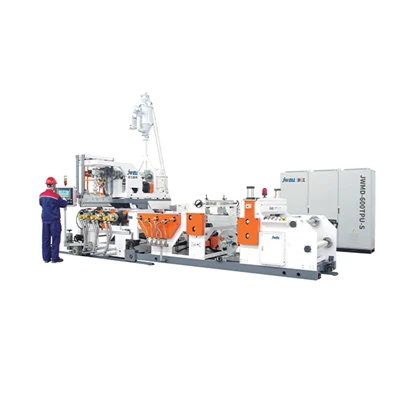
Экструдер – это механическое устройство, которое пропускает расплавленный термопластичный материал через форму-нестандартной формы для производства непрерывных профилей, таких как трубы, черновые полосы или нити. Полный экструдер для пластика состоит из бункера для подачи сырья, нагреваемого цилиндрического цилиндра, внутреннего вращающегося шнека, головки и последующей системы охлаждения. Формирование расплава полимера на выходе из формы — простая задача. Заставить материал сохранять свою точную геометрию при прохождении фазы охлаждения — настоящая задача для операторов мастерской.
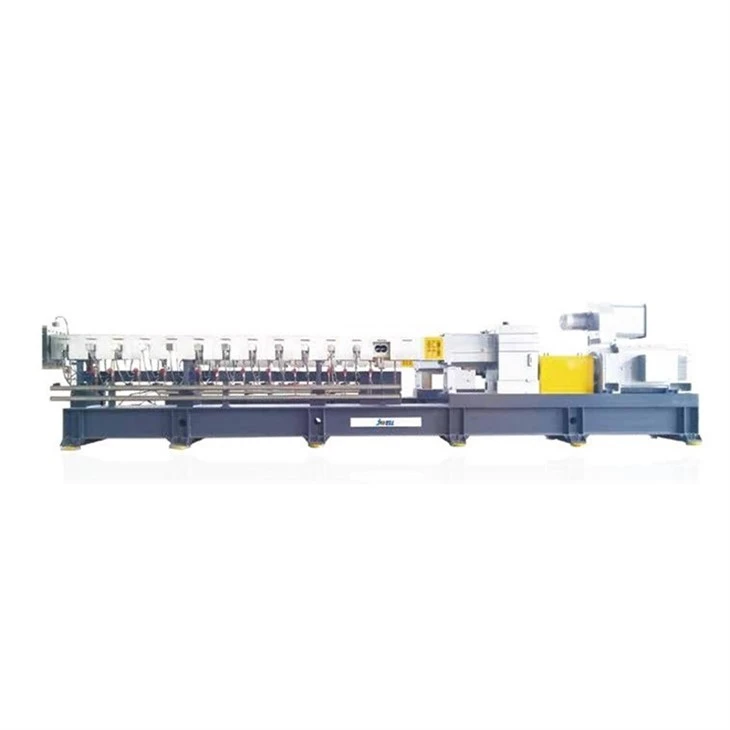
Как работает пластиковый экструдер?
Процесс экструзии пластика основан в первую очередь на механическом трении, а не только на внешних нагревательных полосах, которые расплавляют исходный полимер. Чтобы понять, как работают экструдеры для пластика, мы используем TSC Frame: температура, сдвиг и формование. Эта последовательность точно определяет, как частицы сырья превращаются в твердый конечный продукт.
Этап 1: Температура (зона подачи)
Процесс начинается, когда сила тяжести вытягивает необработанные частицы пластика из бункера в загрузочное отверстие. Зона подачи вращающегося шнека улавливает эти частицы и перемещает их вперед в цилиндр. Оператор устанавливает внешнюю нагревательную полосу в этой начальной зоне на относительно низкую температуру. Это предотвращает преждевременное плавление пластика и прилипание к загрузочному отверстию, что может привести к закупорке, известной как закупорка.
Этап 2: стрижка (переходная зона и зона измерения)
Механическая резка генерирует до 80% тепла, необходимого для плавления пластика. По мере того как шнек толкает частицы в переходную зону, диаметр основания шнека увеличивается. Такая конструкция прижимает пластик к стенке ствола. Интенсивное трение между частицами и металлическим стволом разрывало полимерные цепи, выделяя огромное внутреннее тепло. Когда материал достигает зоны дозирования на конце шнека, он становится однородным расплавом под давлением, готовым войти в форму.
Этап 3: Формовка (штамповка)
Матрица заставляет расплавленный полимер под давлением принять окончательную форму поперечного-секции. Расплав разделяется вокруг внутренней оправки и воссоединяется перед тем, как покинуть кромку формы. Скорость, с которой материал покидает форму, должна быть идеально согласована со скоростью следующей тяговой машины. Любое несоответствие этого коэффициента тяги приведет к неестественному растяжению материала и нарушению структурной целостности профиля.
Почему мой извлеченный пластиковый профиль деформируется во время охлаждения?
Неравномерная скорость усадки пластикового сечения-определяет серьезность деформации. Когда вы спрашиваете: «Почему пластиковый профиль, который я выдавил, деформируется при охлаждении?» Когда ответ почти всегда можно найти в температурном градиенте. Толстостенная-часть профиля сохраняет тепло гораздо дольше, чем тонкостенная-часть.
Основная причина 1: асимметричное сокращение
После того как соседние тонкие стенки уже затвердели, толстые продолжают охлаждаться и сжиматься. В более толстых массах это замедленное сокращение физически тянет и сгибает и без того твердую часть с тонкими стенками, заставляя ее отклоняться от своего положения. Операторы решают эту проблему, модифицируя форму, включив в нее локализованные каналы охлаждения или выравнивая направленный поток воздуха специально по более толстым частям профиля в тот момент, когда профиль покидает форму. Одновременное достижение температуры стеклования как толстых, так и тонких стенок может устранить изгибающие силы.
Основная причина 2: «Стрессовая память»
Если шнек экструдера прикладывает чрезмерную силу сдвига, полимерные цепи приобретают память напряжения. Многие операторы ошибочно рассматривают деформацию как проблему исключительно последующего охлаждения. Они безуспешно регулировали температуру водяной бани в течение нескольких часов. Реальность такова, что дефект начинается внутри ствола. Если скорость шнека слишком высока, полимерные цепи будут неестественно растянуты перед входом в форму. Как только пластик покидает форму и попадает в охлаждающую ванну, растянутые цепи пытаются вернуться в исходное расслабленное состояние. Этот молекулярный отскок проявляется в серьезном искажении или деформации конечного продукта. Уменьшение скорости шнека и небольшое повышение температуры ствола могут уменьшить это внутреннее напряжение.
Правило регулировки «воздушного зазора»
Точное расстояние между торцом формы и первой ванной водяного охлаждения -, известное как воздушный зазор, определяет непосредственное поверхностное натяжение профиля. Наши недавние стендовые испытания асимметричных оконных рам из жесткого ПВХ показали четкую взаимосвязь между длиной воздушного зазора и короблением.
Мы использовали непрерывный профиль со стенкой толщиной 2 мм, соединенной с основанием толщиной 5 мм. Если оставить стандартный воздушный зазор в 50 мм, это приведет к устойчивой деформации тонкой стенки внутрь на 4 градуса. Быстрое воздействие холодной воды мгновенно заблокировало тонкие стенки, а 5-миллиметровое основание подверглось расширению матрицы на открытом воздухе. Точно уменьшая воздушный зазор до 15 мм, мы минимизируем время, необходимое толстому основанию для расширения, прежде чем оно ударится о формующую втулку в резервуаре для воды. Эта простая физическая регулировка уменьшила неравномерную усадку на 22% и полностью восстановила прямолинейность профиля, не требуя каких-либо сложных модификаций формы.
Часто задаваемые вопросы о пластиковых экструдерах
Вопрос: Что такое экструдер?
Ответ: Это производственное устройство, которое плавит и пропускает необработанный пластик или металл через формующую матрицу для создания непрерывных профилей, таких как трубы, пленки или трубки.
Вопрос: Почему извлеченный пластиковый профиль деформируется во время охлаждения?
Ответ: Деформация обычно возникает из-за неравномерной скорости охлаждения, неподходящей температуры водяной бани или несбалансированных внутренних напряжений в экструдированном полимере.
Вопрос: Как работает экструдер?
Ответ: Сырая смола подается из бункера в нагретую бочку. Вращающийся шнек плавит, перемешивает и продвигает материал вперед, проталкивая его через формовочную форму.
Вопрос: Как управлять экструдером?
A: Предварительно нагрейте барабан до заданной температуры. Далее в бункер загружается сырая смола, запускается шнековый привод на низкой скорости и контролируется выход формы.
Вопрос: Как улучшить прозрачность пленок?
Ответ: Быстро увеличьте скорость охлаждения, чтобы уменьшить размер кристаллов. Аналогичным образом оптимизируйте температуру плавления, следите за чистотой форм и используйте-качественные осветляющие добавки.