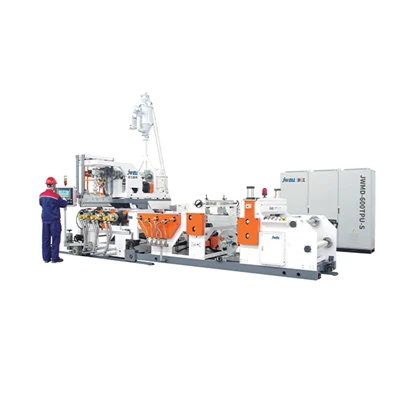
Экструзионно-выдувное формование полиэтиленовых пленок
Полиэтиленовая (ПЭ) пленка является наиболее производимым и широко используемым типом пластиковой пленки. Он не-токсичен, не имеет запаха, обладает высокой прочностью и вязкостью, а также превосходной влагостойкостью, водостойкостью, открываемостью, устойчивостью к низким-температурам и определенной степенью прозрачности. Он обладает превосходными-свойствами термосваривания при относительно низкой температуре-сварки (около 100 градусов), что позволяет осуществлять термосварку-с помощью электрического нагрева и удобство изготовления пакетов-. Полиэтиленовую пленку производят непосредственно путем экструзии с раздувом с использованием гранул полиэтиленовой смолы, как правило, без необходимости использования добавок; Цветные мастербатчи можно смешивать для окрашивания. Гранулы полиэтиленовой смолы, используемые для выдувных-пленок, включают полиэтилен низкой-плотности (LDPE), линейный полиэтилен низкой-плотности (LLDPE) и полиэтилен высокой-плотности (HDPE).
Основные виды полиэтиленовых пленок
1. Сельскохозяйственные тепличные пленки
Пленки для сельскохозяйственных теплиц — это пленки широкой-ширины,-формованные раздувом-из ПЭНП или смеси смол ПЭНП и ЛПЭНП методом горизонтальной экструзии вверх-выдувом. Диаметр сложенной пленки варьируется в широких пределах (меньше или равно 1000 мм или больше или равно 5000 мм), толщина 0,03–0,14 мм, прочность на разрыв больше или равна 12 МПа, а удлинение при разрыве больше или равно 300%.
Пленки для сельскохозяйственных теплиц являются водонепроницаемыми,-пропускающими свет и тепло-изоляционными, что позволяет-круглогодично выращивать различные овощи, фрукты и другие культуры в теплицах. В зависимости от потребностей сельского хозяйства в настоящее время существует несколько типов функциональных сельскохозяйственных тепличных пленок:
(1) Армированные тепличные пленки: Эти пленки изготавливаются путем добавления более 25% (массовая доля) смолы LLDPE к LDPE, что увеличивает прочность на разрыв до 20 МПа и удлинение при разрыве до более чем или равного 400%. Если для выдува пленки полностью использовать смолу ЛПЭНП, прочность будет еще выше, с дополнительными преимуществами, такими как устойчивость к проколу и гладкая поверхность пленки, а толщина пленки может быть уменьшена на 20–30%.
(2) Долговечные-пленки для теплиц: Срок службы обычных тепличных пленок составляет 0,5–1 год, а у долговечных тепличных пленок может быть увеличен вдвое и более, достигая 2–3 лет. Их производят путем добавления к смоле ПВД 0,3–0,5 мас.ч. светостабилизаторов и 0,1–0,3 мас.ч. антиоксидантов. Сначала белое масло используется для смачивания поверхности ПЭВД, затем смешивается с ним и, наконец, экструдируется и -формуется в пленки.
(3) Противо--пленки для защиты от капания парниковых газов: на поверхности этих пленок нет водяного тумана или капель воды, что может улучшить пропускание света и способствовать лучшему росту сельскохозяйственных культур. К полиэтиленовой смоле добавляется соответствующее количество поверхностно-активных веществ или маточных добавок, препятствующих капанию, чтобы повысить сродство пленки к воде, позволяя многочисленным мелким каплям воды на поверхности пленки сливаться в крупные, которые стекают по стенкам пленки на землю. Это устраняет водяной туман на внутренней поверхности пленки, улучшает ее прозрачность и предотвращает попадание капель воды непосредственно на посевы.
2. Сельскохозяйственные мульчирующие пленки
Пленки для сельскохозяйственной мульчи сокращенно обозначаются как «пленки для покрытия почвы-», предназначенные для использования в сельском хозяйстве. Они представляют собой сверх-тонкие пленки, полученные выдувным-из ПЭВД, толщиной 0,008–0,014 мм и шириной 600–1000 мм. Обычные бесцветные и прозрачные мульчирующие пленки в основном используются в качестве пленок для-выращивания рассады и пленок для покрытия посевов-, которые способствуют раннему созреванию и повышению урожайности сельскохозяйственных культур, а также предотвращают болезни и вредителей. Обычно их производят методом восходящей-выдувки.
Функциональные пленки для мульчи окрашиваются путем добавления 3–5% (массовая доля) красителей к полиэтиленовой смоле, в результате чего получаются пленки различных цветов, таких как красный, желтый, синий, серый и черный. Эти цветные пленки позволяют различным овощам и фруктам получать необходимый световой спектр, достигая целей раннего созревания урожая, повышения урожайности, борьбы с вредителями и подавления роста сорняков.
3. Упаковочные пленки
Полиэтиленовые упаковочные пленки делятся на легкие упаковочные пленки и сверхпрочные упаковочные пленки.
(1) Легкие упаковочные пленки: Изготовленные из смолы LDPE, они в основном используются для упаковки различных продуктов, таких как продукты питания, выпечка, конфеты, овощи, фрукты, фармацевтические препараты, текстиль, предметы первой необходимости и одежда. Чтобы облегчить производство на автоматических упаковочных линиях, необходимо добавить небольшое количество антистатиков или антистатиков. В основном их производят методом восходящей-выдувки или методом горизонтальной-выдувки. Диаметр сложенной пленки варьируется в широких пределах (менее или равно 70 мм или больше или равно 1000 мм), с толщиной 0,02–0,20 мм и прочностью на разрыв больше или равной 10 МПа.
Пакеты-жилеты, сумки для одежды и другие изделия из полиэтилена высокой плотности представляют собой сумки для покупок для различных товаров и имеют значительный объем использования. В основном они производятся методом восходящего-выдува, имеют диаметр в сложенном виде 70–1000 мм, толщину 0,007–0,10 мм и предел прочности на разрыв не менее 25 МПа.
(2) Упаковочные пленки-для тяжелых условий эксплуатации: Эти пленки производятся из смолы ПЭВД с относительно высокой молекулярной массой методом восходящего-выдува, толщиной 0,2–0,35 мм. В каждую сумку помещаются предметы весом 20–30 кг. Они в основном используются для упаковки различных продуктов, таких как сельскохозяйственная продукция, химическое сырье, химические удобрения, пестициды, продукты питания, сахар, соль, фармацевтические препараты и текстиль.
Выбор сырья
Скорость течения расплава (MFR) смолы ПЭНП, используемой для изготовления пленок, формованных раздувом-, находится в широком диапазоне 0,5–7 г/10 мин, и выбор в основном основан на различных применениях пленки (см. Таблицу 6-8).
| Виды фильмов | Легкая упаковочная пленка | Пленка высокой-прозрачности | Сельскохозяйственная пластиковая мульчирующая пленка | Тепличная пленка | Термоусадочная пленка | Сверхпрочная упаковочная пленка- |
| Смола MFR / (г/10мин) | 2~4 | 5~7 | 4~7 | 1.5~4.5 | 2~5 | 0.25~0.5 |
MFR смолы, используемой для пленок LLDPE, составляет 1–2 г/10 мин, а для пленок HDPE – 0,2–1 г/10 мин. Смола HDPE имеет относительно высокую температуру плавления и высокую вязкость в диапазоне изменения скорости сдвига. Благодаря своей линейной молекулярной структуре он имеет сильную ориентацию потока.
Выбор оборудования
1. Экструдеры
Обычные пленки ПВД диаметром в сложенном виде более 300 мм формируют методом горизонтальной экструзии вверх-выдувом, диаметром шнека 45–150 мм. Если диаметр сложенного материала превышает 1 м, для совместной-экструзии можно использовать два одно-шнековых экструдера для производства пленок широкой-ширины. Коэффициент длины-диаметра винта составляет 20–30, степень сжатия – 3–3,5. Конструкция винта представляет собой винт постепенного-типа.
Для производства пленок ПНД подходят небольшие-экструдеры с соотношением длины шнека-к диаметру 16–25. Шнековая конструкция оснащена секцией сдвига и секцией смешивания.
2. Головки
Для производства пленок из полиэтилена низкой плотности в основном используются спиральные или крестовидные фильерные головки с диаметром отверстия 100–1000 мм. Если требуется хорошая однородность толщины, можно выбрать вращающуюся головку. Основными процессами являются восходящий-метод продувки и горизонтальный-метод продувки.
Для производства пленок HDPE используются фильерные головки со спиральной оправкой. Следует отметить, что следует избегать чрезмерных скоростей сдвига в структуре и размерах канала потока, спиральных линий и отверстия матрицы; в противном случае вероятно возникновение разрушения расплава. Из-за вышеуказанных характеристик формования ПЭВП размер отверстия матрицы пленок ПЭВП относительно невелик, обычно 30–200 мм.
3. Охлаждение
В основном используется метод воздушного кольцевого охлаждения. Давление нагнетателя составляет 4000–8000 Па, расход – 15–75 м³/мин.
Производственный процесс
1. Температура экструзии
Температура экструзии в основном определяется скоростью течения расплава полиэтилена. Чем выше скорость течения расплава, тем ниже температура экструзии. Температура экструдера постепенно увеличивается от порта подачи к фильтрующей пластине, а температура головки матрицы в основном равна температуре головки шнека или немного ниже на 10–20 градусов. Это обеспечивает стабильность заготовок толстой пленки и хорошую прозрачность пленки. Температура экструзии полиэтиленовых пленок приведена в Таблице 6-9.
| Виды фильмов | Температура шнека и цилиндра/градус | Температура/градус | ||||
| Зона 1 | Зона 2 | Зона 3 | Разъем | Форма | ||
| Пленка ПВД |
Легкая упаковочная пленка Тепличная пленка Сверхпрочная упаковочная пленка- |
120~140 130~140 140~160 |
150~160 150~170 160~180 |
170~180 180~190 180~200 |
170~180 180~190 190~200 |
160~170 170~180 180~190 |
| ЛПЭНП пленка | 160~180 | 180~200 | 200~220 | 200~220 | 220~230 | |
| ПНД пленка | 200~220 | 220~240 | 240~260 | 250~260 | 240~250 | |
2. Зазор отверстия матрицы
Размер зазора отверстия матрицы варьируется в зависимости от смолы, его диапазон показан в Таблице 6-10.
| Тип пленки | ПВД | ЛПЭНП | ПНД |
| Зазор матрицы/мм | 0.5~1.0 | 1.5~2.5 | 1.2~1.5 |
Когда скорость течения расплава смолы увеличивается, выбирается меньший зазор отверстия матрицы; при увеличении толщины пленки выбирается больший зазор. Например, для упаковочных пленок из полиэтилена низкой плотности-для тяжелых условий эксплуатации MFR относительно невелика, а пленка толще, поэтому выбирается зазор между отверстиями матрицы 1 мм; для легких упаковочных пленок из ПЭНП MFR относительно велик, а пленка тоньше, поэтому зазор между отверстиями матрицы составляет 0,5–0,6 мм.
Смола LLDPE имеет высокую вязкость расплава, и ее вязкость расплава не чувствительна к изменениям скорости сдвига. Таким образом, температура экструзии LLDPE выше, чем у LDPE, а зазор между отверстиями матрицы также намного больше, чем у LDPE. Если зазор не увеличить, на поверхности пленки появятся грубые узоры «акульей кожи».
Смола HDPE имеет относительно небольшую скорость течения расплава, поэтому зазор между отверстиями ее головки немного больше, чем у LDPE.
3. Коэффициент увеличения-увеличения
После того как заготовка пленки выходит из фильерной головки, сжатый воздух раздувает заготовку толстой пленки, увеличивая ее диаметр и уменьшая толщину (поперечное растяжение). Коэффициент увеличения-обычно составляет 2–5. Коэффициент увеличения-не может быть слишком большим; в противном случае пузырьковая трубка будет трястись, форма пузырьков будет нестабильной, толщина пленки будет неравномерной, и пленка легко порвется. По мере увеличения степени раздутия- прочность на растяжение в поперечном направлении, прочность на разрыв и ударная вязкость пленки увеличиваются, но прозрачность и блеск уменьшаются, а прочность на растяжение в продольном направлении уменьшается. Коэффициенты раздутия- полиэтиленовых пленок показаны в Таблице 6-11.
Таблица 6-11. Коэффициенты раздутия полиэтиленовых пленок
| Тип пленки | ПВД | ЛПЭНП | ПНД |
|---|---|---|---|
| Коэффициент увеличения-увеличения | 1.5–3.5 | 1.5–2.0 | 3.2–6.0 |
4. Коэффициент вытягивания
После того как полиэтиленовая пленка выходит из экструзионной головки и направляется к тянущим роликам, пленка подвергается продольному растяжению. Линейная скорость тянущих валков обычно в 3–5 раз выше, чем линейная скорость экструзии, поэтому пленка растягивается в 3–5 раз в продольном направлении, и ее прочность на растяжение в продольном направлении значительно улучшается. Это выгодно при использовании пленочных упаковочных пакетов, поскольку они в основном воспринимают продольное растягивающее усилие.